从面料到成衣:南宁择遭溪服装定制加工技术要点与设备配置介绍
服装定制订单利润逐年走薄,问题常出在“面料与工艺的匹配度”上——版师说能做,车缝组却说做不了。这种脱节,让不少品牌方在交付前夜反复改版,成本陡增。
行业现状:小单快反倒逼技术升级
当下服饰贴牌加工订单呈现“多批次、小批量、高返单”特征,传统流水线动辄300件起订的模式已难以为继。南宁择遭溪服装有限公司在服务华南区客户时发现,能稳定承接50件以下起订量,且保证缩水率、色牢度达标的工厂,不足三成。这背后是设备柔性不足与工艺参数固化两大瓶颈。
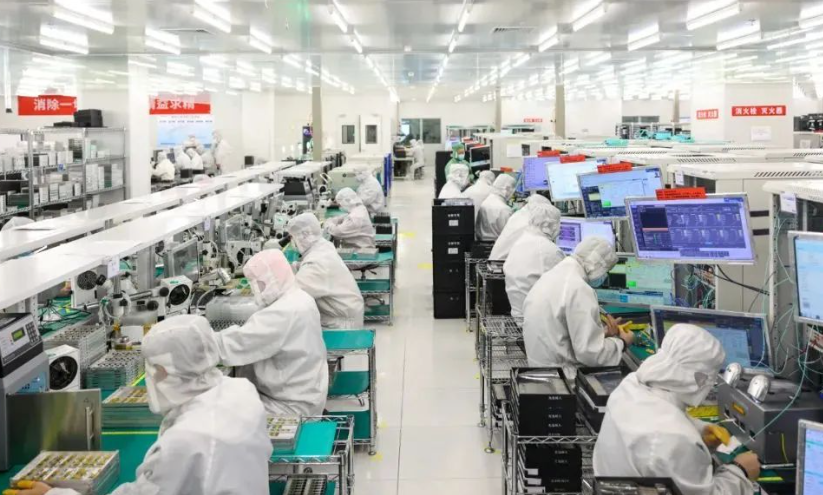
核心技术:面料预缩与裁片定位的隐性门槛
以棉麻混纺面料为例,多数工厂忽略预缩后的回潮率控制(需维持在8%-12%区间)。我们采用蒸汽预缩+冷却定型双工位,将缩率误差从±3%压缩至±0.8%。裁床环节,使用自动铺布机配合红外定位投影系统,使对条对格精度达到0.3cm以内——这是保证高端服装定制廓形挺括的前提。
- 关键设备配置:电脑裁床(精度±0.1cm)、热风无缝粘合机(温度误差±2℃)、悬吊式智能吊挂线(节拍可调至45秒/件)
- 质检节点:缝制中检+成衣后检双轨制,重点监控肩缝吃势与袖窿圆顺度
至于穿搭配饰供货环节,我们另设独立后道组,负责钉珠、手工盘扣、金属链饰等装饰工艺。这要求工人具备立体裁剪视角,而非单纯按图纸操作。例如珠片排列密度,需根据面料悬垂系数动态调整,否则成衣静态美观,动态时易产生拉扯变形。
选型指南:按品类匹配产线而非按产能
建议品牌方在考察工厂时,重点询问“你们最擅长哪类面料的工艺曲线”。做真丝衬衫的产线,未必适合羽绒服压胶工艺。择遭溪的做法是分设三条专线:梭织正装线、针织休闲线、重工艺装饰线,每条线独立配置对应机型——比如正装线标配兄弟牌平缝机+重机拷边机,转速控制在3500rpm以内,避免高速摩擦导致化纤面料起毛。
- 先看试样周期:3天内能出带辅料(拉链、衬布)的完整样衣,才算合格
- 再查返工率:要求工厂提供近三个月统计表,低于3%属于优秀水平
- 最后验辅料仓:品牌指定辅料是否独立存放,避免混批混用

从长期看,服装定制与服饰贴牌加工的边界正被技术抹平。当企业能通过设备参数调整快速切换工艺模块,所谓“定制”与“批量”的差异,就只存在于订单数量而非质量标准。南宁择遭溪服装有限公司在2024年已实现换线时间从4小时压缩至50分钟,这意味着哪怕是12件的小单,也能享受与千件大单相同的品质管控流程。
穿搭配饰供货的深度整合,将是下一阶段竞争力所在——不是简单外购纽扣、花边,而是参与设计端搭配方案。我们目前与三家辅料厂共建快速打样实验室,能将配饰试样周期从7天缩至48小时,这或许才是品牌方最该关注的“隐性技术参数”。